Sarrera
Botilen tapoiak munduan bolumen handieneko plastikozko produktuen artean daude. Edari edo ur marka bakar batek milioika txapel kontsumi ditzake egunero. Eskaera horri erantzuteko, moldeen eta prozesuen teknologiak eboluzionatu egin dira tapoiak 4 segundo baino gutxiagoko zikloetan ekoizteko, molde bakoitzeko 48, 64 edo 96 barrunberekin. Espazio honetan bi teknologia nagusi lehiatzen dira: konpresio-moldeaketa eta injekzio-moldeaketa. Bakoitzak bere indarguneak ditu, eta horiek ulertzea ezinbestekoa da itxiera-industrian zerbitzatzen duen edozein moldegile edo moldatzailerentzat.
Kavitazio handiko ontziratze-moldeetan hamarkadetako esperientzia duen molde-teknikari gisa, bi metodoen ñabardura teknikoetan zehar azalduko zaitut, eta, ondoren, abiadura handiko eta barrunbe handiko tapoien ekoizpena ahalbidetzen duten injekzio-moldeaketa teknologietan zentratuko naiz (erabiltzaile beroko balbulen atearen kontrola, abiadura handiko kanporatzea eta hoztearen optimizazioa).
1. Konpresioaren moldaketa vs. Txapeletarako injekzio moldaketa
Konpresioaren moldaketa prozesua:
Aurrez pisatutako plastikozko parison urtua (normalean PP edo HDPE) molde irekiko barrunbe batera erortzen da. Moldea ixten da, materiala txapelaren formara konprimituz. Hozteko denbora labur baten ondoren, txapela kanporatzen da. Prozesu hau etengabea eta birakaria da: karrusel bateko molde anitz ireki eta ixten dira sekuentzian.
Injekzio-moldeaketa prozesua:
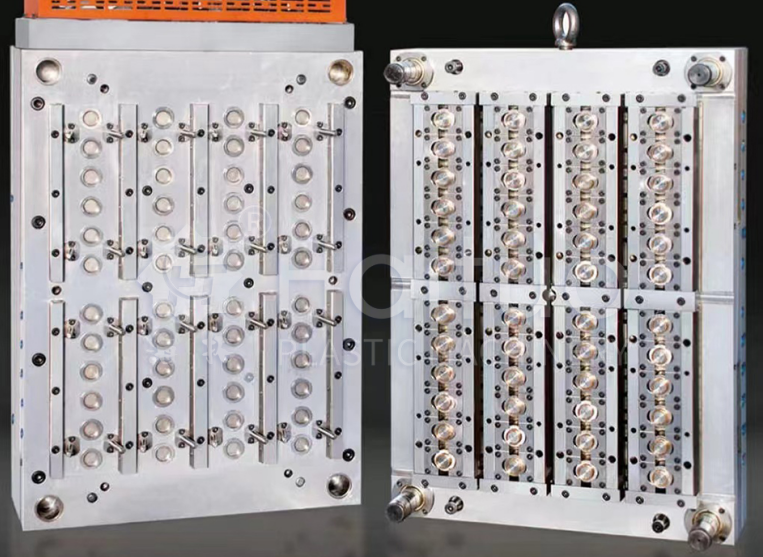
Urtutako plastikoa presio handian injektatzen da moldearen barrunbe itxi bateanKorrikatzaile beroaren sistema. Paketatu eta hoztu ondoren, moldea irekitzen da eta tapoiak kanporatzen dira. Moldeak 32, 48, 64 edo gehiago barrunbe izan ditzake.
|
Ezaugarri |
Konpresioaren moldaketa |
Injekzio-moldeaketa |
|
Ziklo-denbora |
2-4 segundo (oso azkarra) |
4-8 segundo (kavitazioaren araberakoa) |
|
Kavitazioa |
Mugagabea (birakaria) |
Makina-pintza-tonajearen eta plakaren tamainaren arabera mugatua |
|
Txapelen diseinuaren malgutasuna |
Mugatua (forma simetrikoak eta sinpleak) |
Altua (abiadurak, bisagra biziak, atorrak) |
|
Pisuaren koherentzia |
Bikaina (±% 0,3) |
Ona (±% 1) balbula-ate kontrolarekin |
|
Erremintaren hasierako inbertsioa |
Oso altua (prentsa birakaria) |
Beheko cavitation moderatua |
|
Hondakin materiala |
Gutxienekoa (lasterkaririk gabe) |
Zero izan daiteke korrikalari beroarekin |
|
Aplikazio onena |
Bolumen handiko ur/CSD tapoi sinpleak |
Tapoi konplexuak atorrak, manipulazio-frogak dituzten bandak |
Epaia:Bolumen oso handiko tapoietarako, oso sinpleetarako (adibidez, 28 mm-ko ur-txapeletarako), konpresio-moldeaketa da nagusi. Baina zehaztasuna, manipulazio-frogazko eraztunak, forruaren integrazioa edo geometria konplexua behar duten tapoi gehienentzat, kavitazio handiko moldeekin injekzio-moldeaketa da hobetsitako aukera.
2. Hot Runner Balbula Gate Kontrola Cap Moldetan
Kavitazio handiko txanoen injekzio-moldeetan, korrikalari beroa bihotza da. Ohiko ate irekiek marratu edo ihes egin dezaketen atearen aztarna uzten dute. Balbula-ateak ezinbestekoak dira edari tapoi gehienetarako.
Nola funtzionatzen duten balbulen ateak:
Pneumatikoki edo hidraulikoki eragindako pin bat aurrera egiten du atea ixteko barrunbea bete eta ontziratu ondoren. Honek urtzea garbi mozten du, lekuko marka minimo bat utziz.
Kavitazio handiko tapoien moldeen funtsezko baldintzak:
Aholkua: barruko estalkiak dituzten tapoietarako (adibidez, zuku-txapeletarako oxigeno-hesiaren estalkiak), balbula-ateak sarritan jartzen dira txapelaren barrunbearen barruan (azpi-atea) aztarna ezkutatzeko.
3. Abiadura handiko kanporaketa: mekanikoa eta pneumatikoa4 segundoko ziklo batean, kanporatzea izugarri azkarra eta guztiz fidagarria izan behar da. Txapel-moldeetan bi metodo nagusi erabiltzen dira:
Iurketa mekanikoa (plaka kendu):
Udaberriz kargatutako plaka depilatzaile batek muina inguratzen du. Moldea irekitzen den heinean, kentzeko plaka nukleoarekiko aurrera bultzatzen da, txapela kenduz. Hau sinplea eta sendoa da, baina itzulerako trazuak segundo baten zati bat gehitzen du.
Iurketa pneumatikoa (aire leherketa):
Aire konprimitua (3-6 bar) nukleoan zehar zuzentzen da, tapoia botaz. Hau oso azkarra eta leuna da, baina nukleoa zigilatzeko perfektua behar du eta zaratatsua izan daiteke.
Kavitazio handiko txanoen moldeetarako ohiko praktika:
Konbinatu plaka kentzeko mugimendu labur bat (2-3 mm) txapela nukleotik altxatzeko, eta ondoren aire-leherketa bat garbitzeko. Erauzi-plakak txapela nukleotik uniformeki apurtzen duela bermatzen du, aireak kanporaketa osatzen duen bitartean txapelaren zigilatzeko gainazala ukitu gabe.
Irteera denbora:Ejekzio trazua moldea guztiz ireki ondoren gertatu behar da erdi finkoarekin talka saihesteko. Molde aurreratuek kam-eragileak edo serbo-eragileak denuzteko plakak erabiltzen dituzte denbora zehatza lortzeko.
4. Hoztearen optimizazioa Cap Moldetarako
Hozteak zikloaren denboraren % 60-80 kontsumitzen du. Kavitazio handiko tapoien moldeetan, hozte eraginkorra da 5 segundo baino gutxiagoko zikloak lortzeko.
Nukleoa hoztea:Nukleoko pina izan ohi da zatirik beroena. Nukleoan hozte kanal zuzen tradizionalak ez dira eraginkorrak.
Metodo hobeak barne:Bubblers (hodi birakarien txertaketak): Hozgarria hozgarria hodi txiki batetik isurtzen da nukleoaren behealdera eta eraztunetik itzultzen da, beroa ateraz.
Hozte espiraleko txertaketak:Arteka helikoidala mekanizatzen da nukleoaren txertatzean, eta espiral-fluxu-ibilbidea sortuz gainazal ukipenik handiena lortzeko.
Hozte konformatua (3D inprimatutako txertaketak): nukleo konplexuetarako, kanal konformeak dituzten txertaketa gehigarri fabrikatutako txertatzeek hozte-denbora % 30-40 murriztu dezakete.
Barrunbea hoztea:Barrunbearen erdiak ere hozte oldarkorra behar du. Erabili burbuilagailuak edo kanal zuzenak barrunbearen gainazaletik ahalik eta hurbilen (1,5-2,5 mm-ko distantzia).
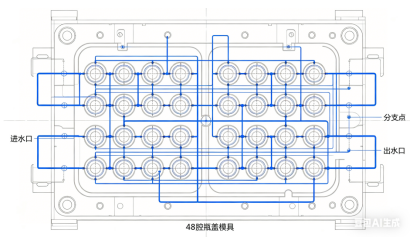
Hozte-fluxua:Ziurtatu fluxu nahasia (Reynolds zenbakia > 5.000) kanal guztietan. Presio-jaitsiera kalkulatu; 48 barrunbeko molde batek hozte-zirkuitu anitz behar ditu paraleloan emari handia mantentzeko.
Hozte zirkuituaren bereizketa:Txano altuetarako (adibidez, kirol txanoetarako), nukleoaren goiko eta beheko zatietarako zirkuitu bereiziek obalitatea ezaba dezakete.

5. Kasu-azterketa: 48 barrunbeko freskagarri karbonatatuen tapoiaren moldea
Erronka:Edari-enpresa garrantzitsu batek 28 mm-ko PCO 1881 CSD tapoietarako molde bat behar zuen (freskagarri karbonatuak). Helburu-zikloa: 4,2 segundo. Urteko bolumena: 80 milioi txapel. Materiala: PP + 5% agente antiestatikoa.
Diseinuaren ikuspegia:
Emaitzak probaren ondoren:
Ikasitako ikasgaiak:Nukleoetan hozte espiralaren eta balbula ate sekuentzialaren konbinazioa izan zen gakoa. Geroago bezeroak bigarren molde berdina eskatu zuen, eta biak alboan-alboan ibiltzen ziren bi makinatan minutuko 2.500 txano ekoizten zituzten guztira.
Abiadura handia duten kavitazio handiko moldeek mantentze zorrotza behar dute:
Ondorioa
Barrunbe handiko eta abiadura handiko txanoen moldeak injekzio moldearen mugak gainditzen dituzten ingeniaritza mirariak dira. Konpresioa edo injekzioa aukeratzen duzun ala ez zure bolumenaren, kaparen konplexutasunaren eta inbertsio-ahalmenaren araberakoa da. Injekziozko txapeletarako, arrakasta hiru zutabeetan dago:
48 barrunbeko CSD tapoiaren molde-zorroak erakusten du diseinu egokiarekin eta zehaztasun-fabrikazioarekin, injekzio-moldeaketa abiadura konpresio-moldearekin lehia daitekeela diseinuaren malgutasun handiagoa eskaintzen duen bitartean.
Molde-egile gisa, teknologia hauek menderatzeak bolumen handiko ixteko merkaturako ateak irekiko ditu, gure industriako segmentu zorrotz eta aberasgarrienetako bat.
Mugikorra: +86-18957424655
Posta elektronikoa: sale@taizhoumold.com
Helbidea:No.18 Shangxian Road, Beicheng Industria Gunea, Huangyan Barrutia Taizhou hiria, Zhejiang probintzia, Txina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Eskubide guztiak erreserbatuta.