Horma meheko ontziak (pentsa jogurt edalontziak, margarina ontziak, jaki ontziak eta horma meheko estalkiak) injekzio-moldaketaren industriako segmentu zorrotzenetako bat adierazten du. Zatietako horma-lodiera normalean 0,25 mm-tik 1,0 mm-ra bitartekoa izaten da, fluxuaren luzera eta lodiera erlazioak 200:1 gainditzen dituena. Ziklo-denborak segundotan neurtzen dira (normalean 3-8 segundotan), eta urteko ekoizpen-bolumenak maiz 10 milioi pieza gainditzen ditu molde bakoitzeko.
Kavitazio handiko ontzi-moldeetan espezializatutako molde-teknikari esperientziadun gisa, ikusi dut nola diseinu akats txikiak hondamendi bihur daitezkeen horma meheko molduretan. % 5eko ate desoreka batek barrunbe batzuk gehiegi beteta daudela esan dezake, beste batzuk laburrak direla. 5 °C-ko hozte-aldakuntzak orduko 1.000 zatitan piezak erabilezin bihurtzen dituen deformazioa eragin dezake.
Artikulu honekcle errendimendu handiko horma meheko ontziratze-moldeak diseinatzeko eta fabrikatzeko funtsezko alderdi teknikoetan oinarritzen da. Horma meheko ontziak, estalkiak edo edalontziak moldatzen ari zaren ala ez, printzipio hauek ulertzeak lagunduko dizuziklo azkarragoak, piezen kalitate hobea eta moldearen bizitza luzeagoa lortzen dituzu.
Horma meheen moldaketak muturreko baldintzetan jartzen ditu moldeak: injekzio-presio oso altuak (2.000 bar arte), berotze- eta hozte-ziklo azkarrak eta abiadura handiko urtze-fluxua.
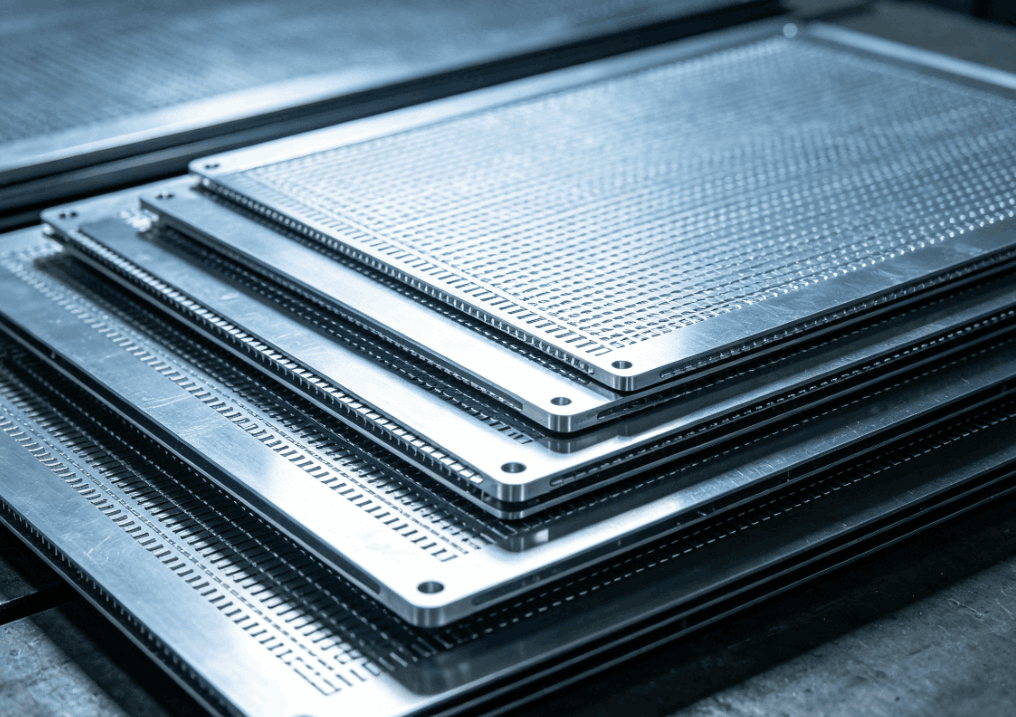
Gomendatutako molde altzairuak:
|
Steel Grade |
Gogortasuna |
Gako propietateak |
Aplikazio Tipikoa |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
Gogortasun handia, gneke termikoko erresistentzia handia |
Nukleo eta barrunbeko plakak, horma meheko molde orokorrak |
|
Altzairu herdoilgaitza 1.2316 / S136 |
48–52 HRC |
Elikagaiekin kontaktuan dauden aplikazioetarako korrosioarekiko erresistentzia |
Produktu azido edo hezeetarako ontziak |
|
DC53 |
58–62 HRC |
Higadura-erresistentzia handia oso betetako materialetarako |
Kavitazio handiko moldeak % 30eko betegarriekin PP prozesatzen dute |
Funtsezko gogoeta: Oso kabitazio altua izateko (adibidez, 64 edo 96 barrunbe), moldearen oinarria erresistentzia handiko altzairuz egin behar da (adibidez, P20 aurrez gogortua edo 1.2738) injekzio-presioa jasateko plaka desbideratu gabe.
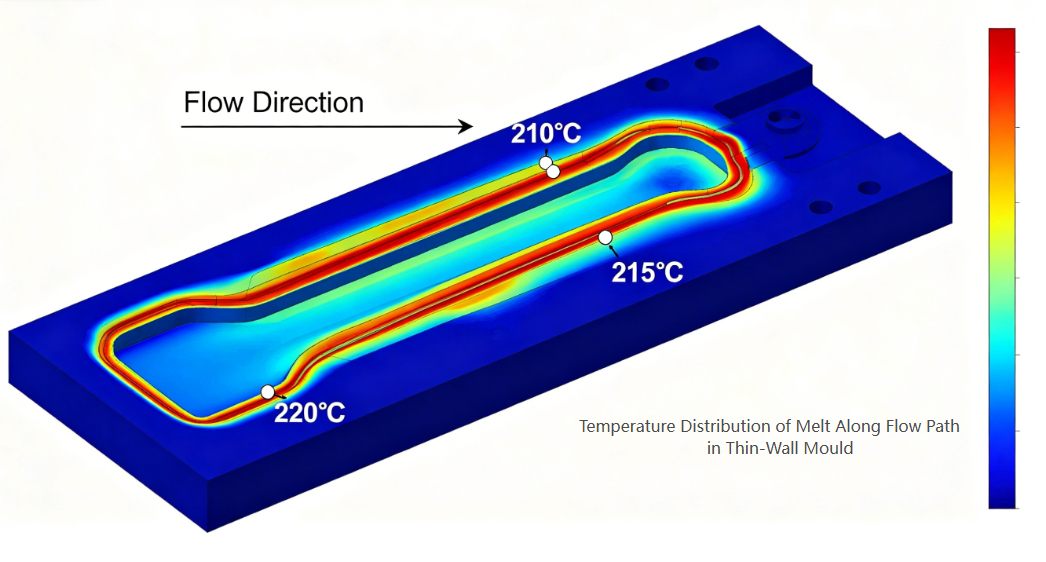
Korrika beroa horma meheko edozein ontzi-molderen bihotza da. Urtua barrunbe bakoitzari aldi berean eman behar du oreka perfektuarekin, presio jaitsiera minimoarekin eta tenperatura kontrol zehatzarekin.
Diseinuko elementu kritikoak:
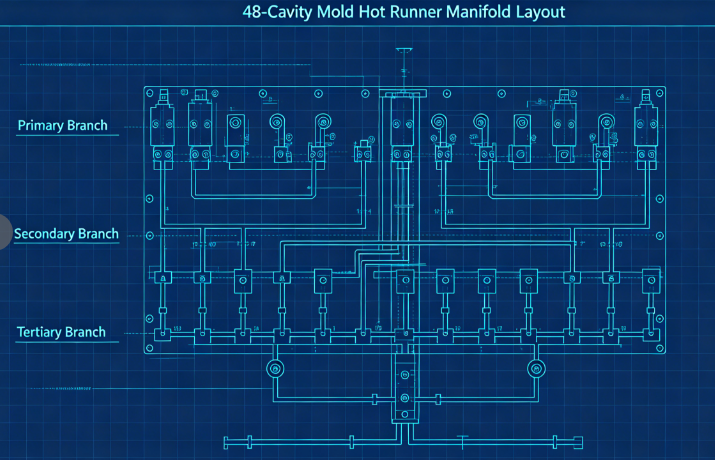
a) Fluxu orekatuko kanalak: barrunbe anitzeko moldeetarako (normalean 32, 48, 64 edo 96 barrunbe), oreka naturala ezinbestekoa da. Horrek esan nahi du barrunbe bakoitzak fluxu-luzera berdina duela. Diseinu tipiko batek lehen mailako manifold, bigarren mailako manifold eta hirugarren adar erabiltzen ditu, guztiak dimentsio berdinetan mekanizatuta.
b) Ate-mota eta kokapena: Horma meheko edukiontzietarako, ate-mota ohikoenak hauek dira: Ertzeko ateak (alboko horma zuzena duten piezetarako)Balbula-ateak (diafragmenetarako edo hondoan sartzeko zuzeneko ateetarako)Urpeko ateak (zati garbiak atearen aztarnarik gabe desegiteko)Atea behar bezala neurtu behar da, txikiegia, eta ebakidura-berokuntza eragiten du; handiegia, eta atearen aztarna onartezina bihurtzen da. Horma meheko edalontzietarako atearen dimentsio tipikoak 0,8 mm eta 1,5 mm arteko diametroa dira.
c) Balantze termikoa: Tobera bakoitzak tenperatura-kontrol independentea izan behar du. Kolektore-kanalak uniformeki berotu behar dira (zona bikoitzeko edo hiru zonako berogailuak erabiliz) puntu beroak edo bare hotzak saihesteko.
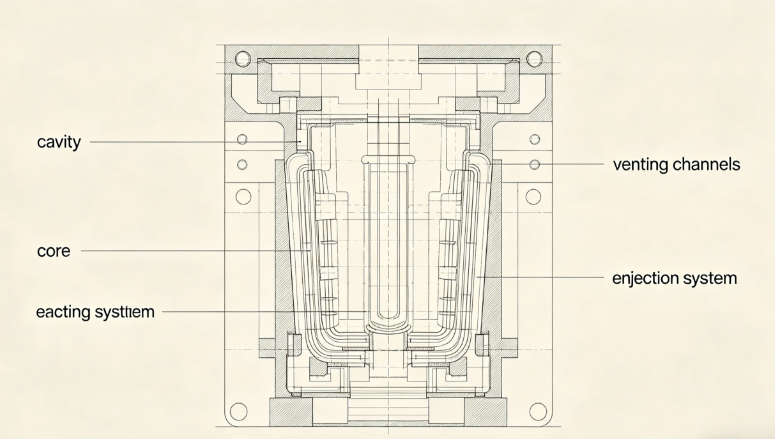
Horma meheko zatiek barrunbe eta nukleoen dimentsio oso zehatzak behar dituzte hormaren lodiera koherentea lortzeko.
Oinarri nagusiak:
a) Horma-lodieraren banaketa: Mantendu horma-lodiera uniformea ± 0,02 mm-ko barruan. Lodiera aldaketek hozte diferentziala eta deformazioa sortzen dute. Erabili molde-fluxuaren analisia diseinua optimizatzeko altzairua moztu aurretik.
b) Aireztapena: horma meheko moldaketak abiadura handiko injekzioa erabiltzen du (askotan 200-500 mm/s). Barrunbean harrapatutako aireak berehala ihes egin behar du. Gomendatutako aire-sakonera: 0,02–0,03 mm PPrako 0,01–0,02 mm PS edo PETrako
Haizeak betetzeko azken puntuan jarri behar dira, zatiketa-lerroan zehar eta kanporatze-pinen inguruan.c) Zirriborro-angeluak: horma meheko piezen kasuan, gutxienez 1°-ko tirada gomendatzen da alde bakoitzeko (1,5-2° ontzi sakonagoetarako). Zirriborro nahikorik ezak marradura, hutsean blokeatzea eta kanporatzeko arazoak dakartza.
d) Gainazalaren akabera: zati argi edo distiratsuen barrunbeen gainazalek SPI A-1 (ispilua) akabera behar dute; esne-ontzi opakuetarako, SPI B-1 (600 grit) nahikoa da.
Hozteak ziklo-denbora nagusitzen du horma meheko molduretan, normalean ziklo osoaren % 60-80 hartzen du. Hozte eraginkorra produktibitate handiko gakoa da.
Diseinuaren printzipioak:
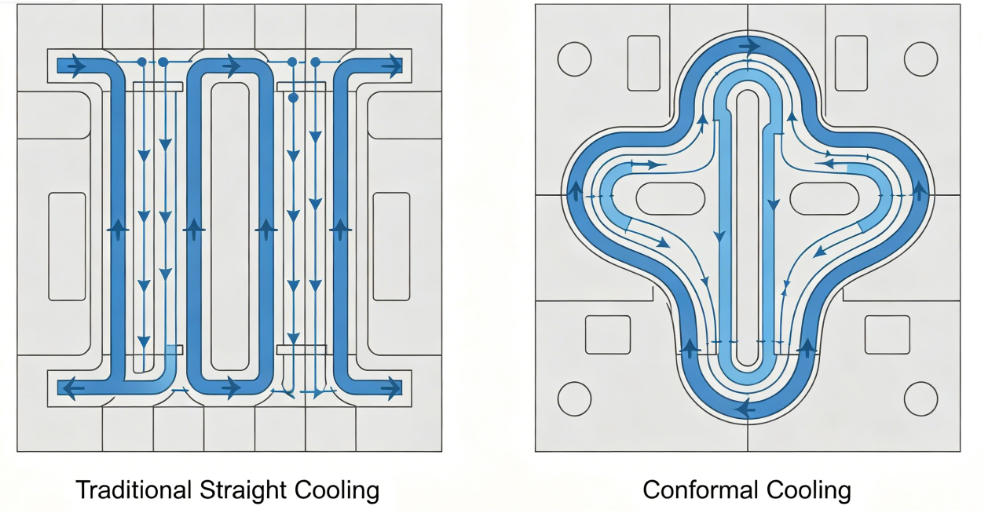
a) Hozte konformatua: zulatutako hozte-kanal tradizionalak barrunbearen gainazaletik urrunegi egon ohi dira. Hozte-kanal konformatuek —piezaren ingeradari jarraituz— hozte-denbora % 30-50 murriztu dezakete. Normalean kanal kurbatuekin 3D inprimaketa edo CNC mekanizazioa erabiliz sortzen dira.
b) Hozte kanalaren parametroak:
c) Eraginkortasun handiko hoztea: espazioa mugatua den muinean burbuila edo bafleak erabili. Nukleo altuetarako, instalatu espiral hozteko txertaketak edo bero-hodiak.
d) Hozte-zirkuituaren bereizketa: barrunbe eta nukleoko plaken zirkuitu independenteek emari-tasa eta tenperatura desberdinak ahalbidetzen dituzte piezen askapena optimizatzeko eta deformazioa minimizatzeko.
Horma meheko piezak zurruntasun gutxi dute eta kanporatzean erraz deformatu daitezke. Ateratzeko sistema leuna baina fidagarria izan behar da.
Diseinu gomendioak:
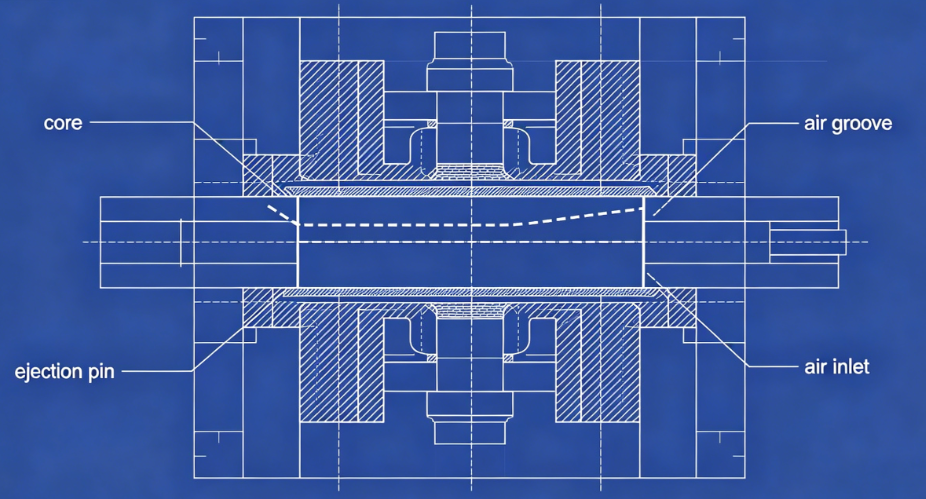
a) Airearen kanporatzea: horma meheko ontzi askorentzat (batez ere edalontzientzat), airez lagundutako kanporaketa aproposa da. Aire konprimitua (2-4 bar) nukleoaren eta piezaren artean sartzen da mikro-arteka edo txertaketa porotsuen bidez, pieza nukleotik flotatuz.
b) Ebakitzaile-plaka: Azpiak edo albo-horma sakonak dituzten piezen kasuan, plaka deuseztatzaile mekaniko batek isurketa-indar berdina ematen du piezaren perimetro osoan zehar.
c) Ejekzio-pinak: pinak saihestezinak direnean, erabili diametro txikiko pin asko (2-3 mm) saihetsetan edo gainazal ezkutuan jarrita. Saihestu marka ikusgaiak uzten dituzten pin handiak.
d) Denbora: jaurtiketa-sekuentzia pieza nahikoa hoztu ondoren bakarrik hasi behar da deformazioa ekiditeko. Erabili atzerapen fresko bat moldea ireki ondoren.
Molde onenak ere ezin ditu pieza onak ekoiztu prozesu egokirik gabe. Horma meheko moldurarako parametro nagusiak:
|
Parametroa |
Barruti Tipikoa |
Oharrak |
|
Injekzio abiadura |
200-500 mm/s |
Abiadura handiak atal meheak betetzen ditu izoztu aurretik |
|
Injekzio-presioa |
1.200-2.000 bar |
Fluxuaren erresistentzia gainditzeko beharrezkoa da |
|
Urtze-tenperatura |
190–240 °C (PP), 230–280 °C (PS) |
Optimizatu biskositateagatik |
|
Moldearen tenperatura |
10-25 °C (hotz-kanporatzailea) edo 30-60 °C (beroa) |
Hozte orekatua |
|
Bizkarreko presioa |
5-15 bar |
Plastifikazioaren koherentziarako |
|
Akatsa |
Moldearekin lotutako kausa |
Irtenbidea |
|
Plano laburrak |
Aireztapen nahikoa edo tamaina gutxiko ateak |
Gehitu aireztapenak fluxuaren amaierako puntuetan; ateak handitu |
|
Warpage |
Hozte irregularra edo betetze desorekatua |
Hozte-uniformitatea hobetu; oreka korrikalariak |
|
Konketa-markak |
Atearen kokapen txarra edo bilketa nahikoa ez |
Atea sekzio lodira lekualdatzea; gehitu paketatzeko denbora |
|
Atearen aztarna altuegia |
Atearen diseinua desegokia |
Aldatu balbula-atera edo itsaspeko-atera |
|
Nukleoan itsatsita |
Zirriborroa nahikoa ez izatea edo airea botatzeko hutsegitea |
Zirriborroa handitu; aire zirrikitu garbiak |
|
Erre markak |
Aireztapen desegokia |
Sakontu aireak materialen mugen barruan |
Challenge: bezero batek 48 barrunbeko molde bat behar zuen 150 ml jogurt edalontzietarako (PP, 0,45 mm-ko hormaren lodiera, 4 segundoko zikloa, urteko20 milioi pieza eskatu).
Egindako ekintzak:
Emaitzak:
Horma meheko ontziratzeko moldeen teknologiak injekzio moldeen ingeniaritzaren gailurra adierazten du. Kavitazio handiko eskakizunak, segundo azpiko zikloak eta zero akatsen ekoizpenak moldeen diseinuaren alderdi guztiak bere mugara bultzatzen ditu. Horma meheko molde arrakastatsuak behar dira:
Barrunbe/nukleoen mekanizazioan zehaztasuna (± 0,01 mm)
Bkorronte beroen fluxu kanaletan alantza
Hozte konformatiboan eraginkortasuna
Fidagarritasuna kanporatze-sistemetan
Materialen portaera eta prozesuen dinamika ulertzea
Fedo diseinu-tresna aurreratuetan eta doitasunezko fabrikazioan inbertitzeko prest dauden molde-egileek, horma meheko ontzien sektoreak aukera izugarriak eskaintzen ditu, bai erronka teknikoari bai negozio-hazkundeari dagokionez.
Mugikorra: +86-18957424655
Posta elektronikoa: sale@taizhoumold.com
Helbidea:No.18 Shangxian Road, Beicheng Industria Gunea, Huangyan Barrutia Taizhou hiria, Zhejiang probintzia, Txina
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Eskubide guztiak erreserbatuta.