JARRAI GAITZAZU:

Berriak

Injekzio-moldaketaren akatsen eta moldeen arteko erlazioa

2026-04-23 0 Utzi mezu bat

Sarrera

        Injekzio-moldaketaren akatsak sarritan frustragarriak dira. Pieza bat konketa, deformazioa, erre-markak edo plano laburrak dituenean, ekoizpen-zuzendari askoren lehen erreakzioa makinaren parametroak doitzea da: tenperatura, presioa, injekzio-abiadura edo hozte-denbora. Doikuntza hauek batzuetan laguntzen badute ere, arrazoia askotan sakonagoa da: moldean bertan.

        Molde-teknikari esperientziadun gisa, parametroen doikuntzan asteak alferrik galdu ziren kasu ugari ikusi ditut, moldearen diseinua benetako erruduna zela aurkitu nuen. Egia da,ondo diseinatutako molde batek kalitatezko piezak ekoiz ditzake prozesatzeko leiho zabalarekin ere; Gaizki diseinatutako molde batek ez du inoiz kalitate koherentea sortuko, makina zein fintasunarekin egon arren.

        Artikulu honek injekzio-moldeaketa akats arrunten moldeekin lotutako arrazoietan zentratzen da. Harreman hauek ulertzeak molde-egileek eta injekzio-moldetzaileek modu eraginkorragoan lankidetzan jarduteko aukera ematen dute, arazoei jatorrian konpontzea aldi baterako konponketak aplikatu beharrean.

1. Plano laburrak (betetze osoa)

        Nolakoa den: Moldearen barrunbea ez dago guztiz betetzen; zatien ertzak falta dira edo biribilduak dira.

        Moldearekin lotutako arrazoiak:

  • Tamaina gutxiko ateak edo korrikalariak: fluxu murriztaileek presio-jaitsiera areagotzen dute, urtzea barrunbeko muturretara iristea eragotziz.
  • Atearen kokapen txarra: atal meheetatik urrun edo fluxu-bide luzeen amaieran jarritako ateek izozte goiztiarra eragiten dute.
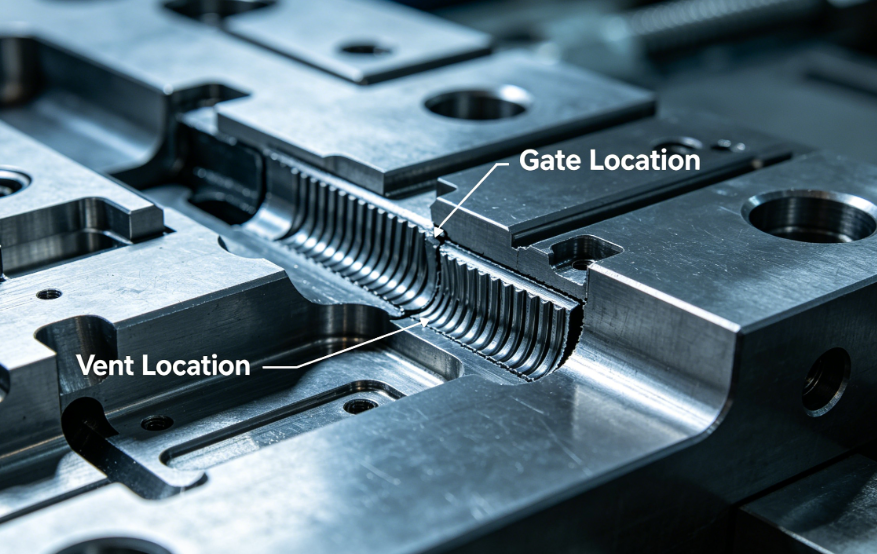
  • Aireztapen desegokia: Harrapatutako aireak konprimitzen du eta urtzeari aurrera egitea eragozten du.
  • Horma nominalaren diseinu mehea: materialarentzat gomendatutako gutxieneko lodiera azpitik.
  • Bare hotzak: Bare hotza putzurik ez izateak hoztutako materialak atea blokeatzea ahalbidetzen du.

       Irtenbideak:

  • Handitu ate eta korridoreen diametroak (erabil ezazu moldearen fluxuaren analisia egiaztatzeko).
  • Jarri ateak betetzeko zailak diren guneetatik gertuago.
  • Gehitu edo sakondu haizeak (ohiko sakonera: 0,02-0,05 mm materialaren arabera).
  • Berrikusi hormaren lodiera produktuaren diseinatzailearekin.
  • Gehitu bare hotzeko putzuak korrikalarien muturretan eta kontrako ateetan.

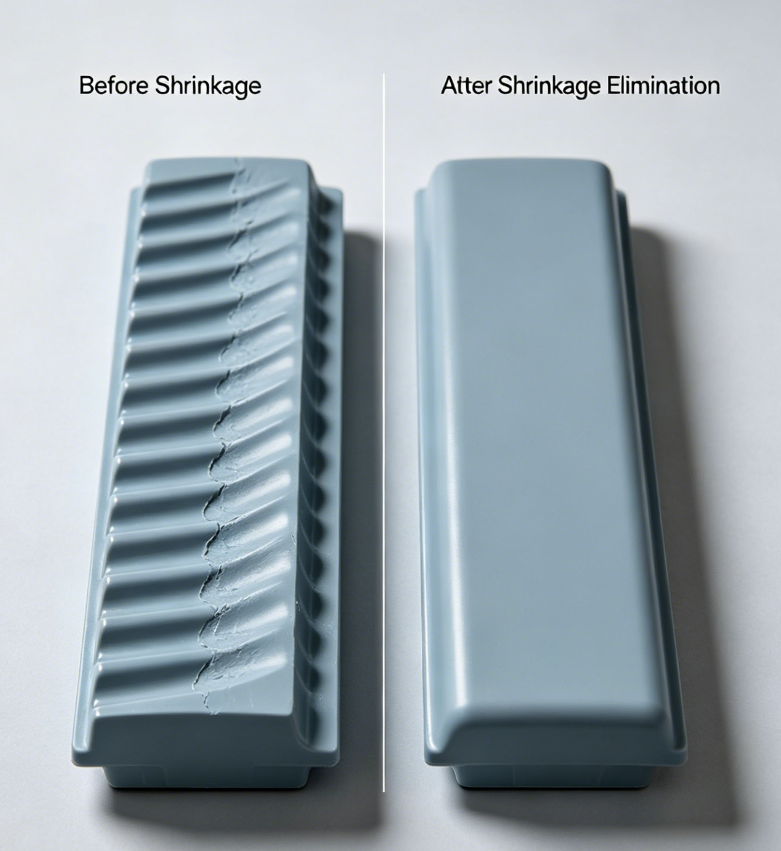
2. Konketa Markak

        Nolakoa den: Azaleko sakonuneak, normalean saihets lodi edo bosneen gainean.

        Moldearekin lotutako arrazoiak:

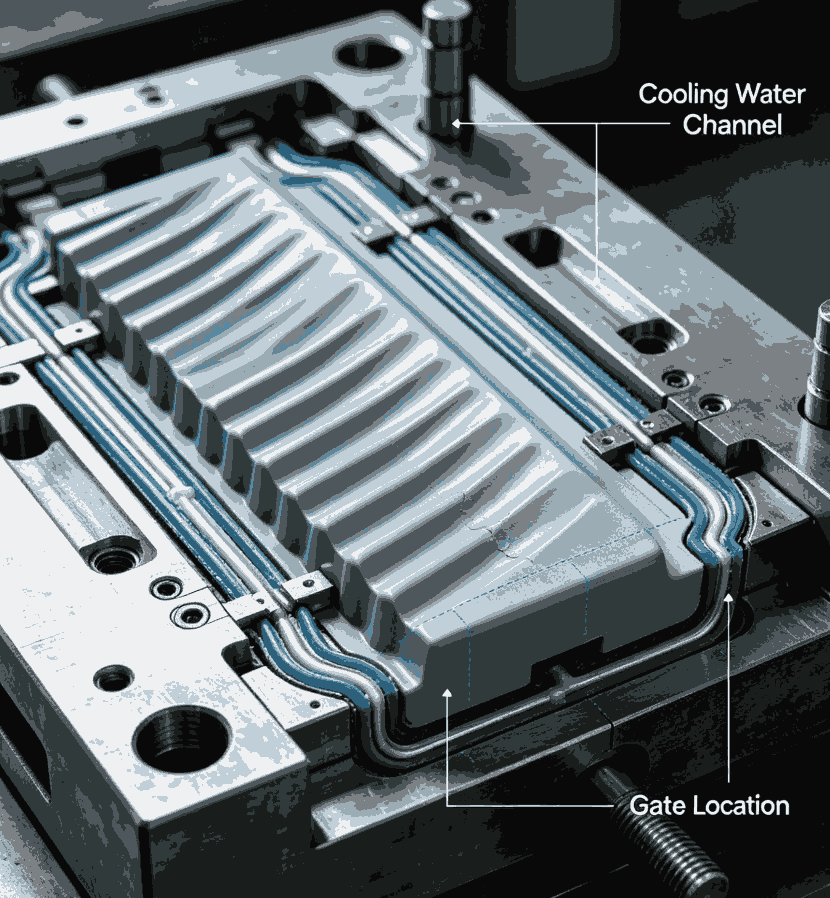
  • Sekzio lodietan nahikoa hoztea:Hozte kanalaren kokapen desegokiak nukleoaren materiala azala baino gehiago uzkurtzea ahalbidetzen du.
  • Tamaina gutxiko ateak:Ate goiztiarra izozteak enbalatzeko presioa atal lodira iristea eragozten du.
  • Atearen kokapen txarra:Eremu loditik urrunegi dagoen atea esan nahi du paketatzearen presioa galtzen dela bertara iritsi aurretik.
  • Saihets/oinarri lodiera erlazioaren kontrola eza:Horma nominalaren % 60 gainditzen duen saihets-lodiera.

        Irtenbideak:

  • Jarri hozte-kanalak atal lodietatik hurbilago; kontuan hartu baffles edo bubblers.
  • Handitu atea edo aldatu ate mota handiago batera (faneko atea, tuneleko atea).
  • Jarri atea lodiaren ondoan.
  • Murriztu saihetsaren lodiera horma nominalaren % 40-60ra (diseinu aldaketa, baina moldeak egokitu behar dira).

3. Warpage (zatiaren distortsioa)

        Nolakoa den:Zatia bihurrituta, makurtuta edo irregularra dago kanporatu ondoren.

        Moldearekin lotutako arrazoiak:

  • Hozte irregularra:Moldearen tenperatura desberdintasunek barrunbean zehar uzkurtze diferentziala eragiten dute.
  • Ejekzio diseinu desegokia:Ejector-pinak modu irregularrean edo atal meheetan bultzatzen dituzte.
  • Korrikalari sistema desorekatua:Barrunbe anitzeko moldeetan, betetze desorekatuak hondar-tentsio desberdinak eragiten ditu.
  • Zirkulazio angelu desegokia:Ejekzio indar handiek pieza desitxuratzen dute.
  • Ateak eragindako orientazioa:Sekzio meheetan edo piezaren erdigunean jarritako ateek hoztean okertzen den orientazio molekularra eragiten dute.

        Irtenbideak:

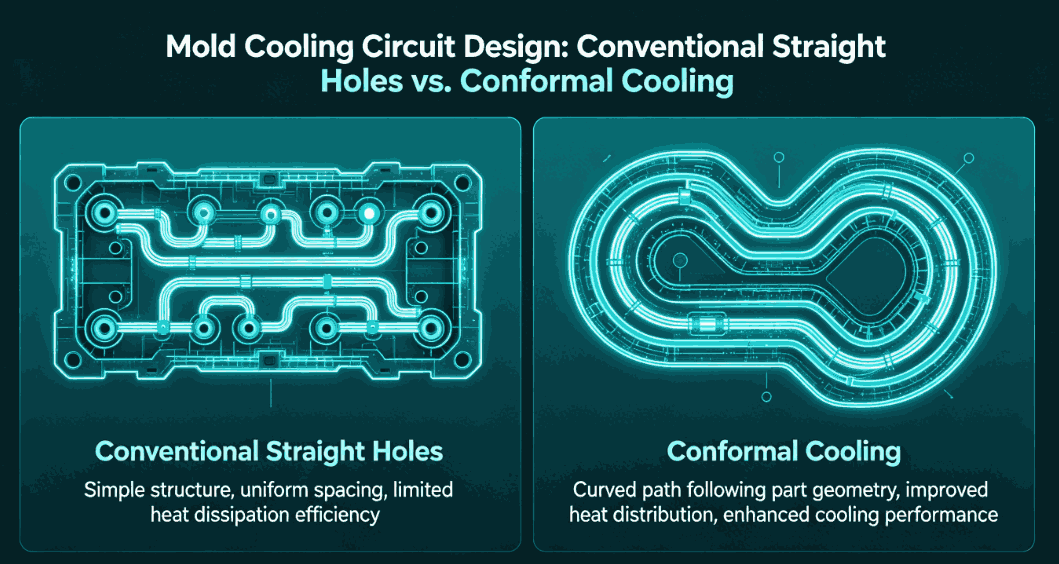
  • Hozte zirkuituaren diseinua optimizatu: erabili hozte konformatua geometria konplexuetarako.
  • Balantzea kanporatzeko pin kokatzea; erabili pin handiagoak edo gehiago atal meheetan.
  • Diseina ezazu naturalki orekatuta dauden lasterkariak (fluxuaren luzera berdina barrunbe bakoitzeko).
  • Handitu zirriborro-angelua (1-2° material gehienentzat, 3-5° testuradun gainazaletarako).
  • Kokatu ateak zati lodietan edo erabili ate anitz.


4. Erre markak / Berokuntza dielektrikoa

        Nolakoa den:Marroi marroiak edo beltzak, normalean fluxuaren amaieran edo saihets sakonetan.

        Moldearekin lotutako arrazoiak:

  • Aireztapen nahikoa ez:Poltsiko itsuetan edo fluxu-fronteetan harrapatuta dagoen airea konprimitu eta berotu egiten da, polimeroa degradatuz.
  • Sakonera txikiegiak edo blokeatuak:Gasa ezin da nahikoa azkar ihes egin.
  • Banaketa-lerroaren aire-diseinu eskasa:Betetzeko azken lekuan kokatuta ez dauden aireak.

        Irtenbideak:

  • Gehitu aireztapenak fluxu-bidearen amaierako puntu guztietan eta saihets-hondo sakonetan.
  • Erabili materialarentzat egokiak diren aire-sakonera (adibidez, 0,02 mm PPrako, 0,01 mm PCrako).
  • Demagun altzairu porotsuak (sinterizatuak) erabiltzea muturreko aireztapen-beharretarako.
  • Gehitu kanporatze-pinak aireztapen zirrikituekin.

5. Flasha (Burrs)

        Nolakoa den:Soberan dagoen plastiko mehea zatitze-lerroan, kanporatzaileen zuloetan edo irristagailuen itxieran.

       Moldearekin lotutako arrazoiak:

  • Besarkada-tonaje nahikoa ez dago proiektatutako eremurako: moldea handiegia da makinarentzat, baina moldea bera izan daiteke zatiketa lerroaren osotasuna eskasa bada.
  • Banaketa-lerroa gastatuta edo hondatuta: aurreko kalteak edo higadurak plastikoa ihes egitea ahalbidetzen du.
  • Moldearen zurruntasun desegokia: Molde-plakak injekzio-presioan malgutzen dira, hutsuneak irekiz.
  • Haize-sakonera okerra: Sakonera handiegiek flash-kanal gisa jokatzen dute.
  • Irristagailuen edo txertaketen egokitzapen txarra: Hutsuneak ixteko gainazaletan.

       Irtenbideak:

  • Banaketa-lerroen gainazalak konpondu edo moztu.
  • Gehitu euskarri-zutabeak barrunbe-plakaren atzean flexioa saihesteko. Ziurtatu aireztapenak sakonera egokian mozten direla (normalean 0,02-0,05 mm, eta ondoren 0,5-1,0 mm-ko erliebea).
  • Berriro mekanizatu ixteko gainazalak angelu eta doikuntza egokiekin.

6. Soldadura lerroak (puntuzko lerroak)

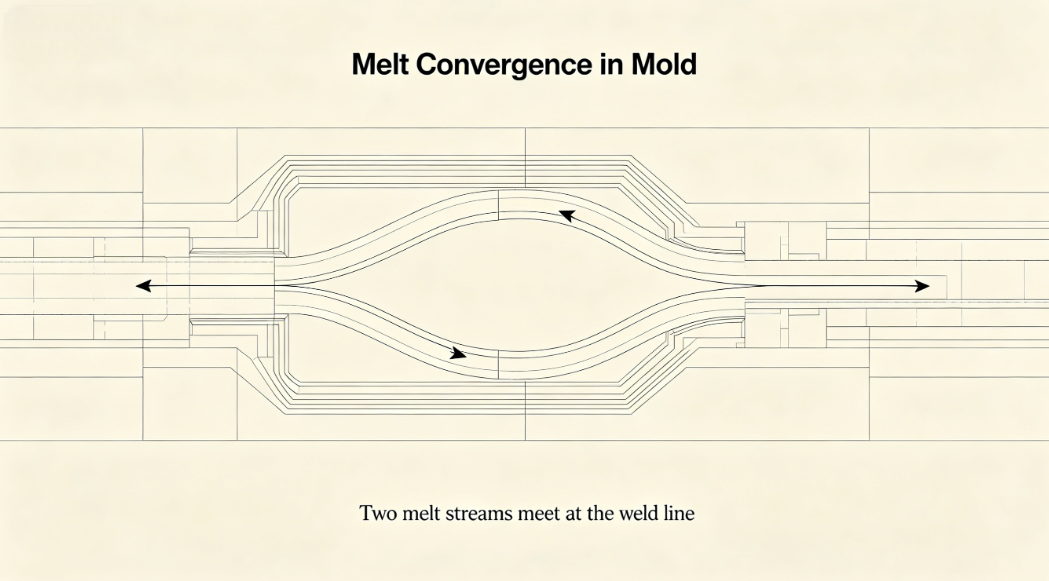
        Nolakoa den:Bi fluxu-fronte elkartzen diren leku ikus daitezkeen lerroak; sarritan ahultasunaz lagunduta.

       Moldearekin lotutako arrazoiak:

  • Fluxu-fronteak elkartzea eragiten duten ate anitz:Ate anitzeko diseinuen berezkoa.
  • Barrunbean oztopoak:Fluxua zatitzen duten nukleoak, txertaketak edo saihetsak.
  • Urtze hotzeko fronteak:Atearen diseinu eskasa edo bare hotzeko putzuak ez dira nahikoak.
  • Soldadura-lerroaren kokalekuan aireztapen desegokia:Harrapatutako aireak korapilo molekularra eragozten du.

        Irtenbideak:

  • Ateak lekuz aldatu soldadura-lerroak gune ez-kritikoetara eramateko.
  • Handitu atearen tamaina edo aldatu beste ate mota batera (adibidez, haizagailuaren atea).
  • Gehitu aireztapen-poltsiko bat soldadura-lerroaren kokalekuan.
  • Erabili korridore bero bat balbula ate sekuentziala duen soldadura-lerroak ezabatzeko.

7. Azaleko akatsak: Fluxu-markak, Splay eta Haze

        Nolakoak diren:Piezaren gainazaleko marra, eredu uhinak edo eremu lausoak.

       Moldearekin lotutako arrazoiak:

  • Atearen diseinu eskasa:Txikiegiak edo desegoki kokatuta dauden ateak zurrumurruak edo zalantzak eragiten dituzte.
  • Bazter zorrotzak edo hormaren lodieraren bat-bateko aldaketak:Emaria ezegonkortasuna eragin.
  • Moldearen azalera hotza:Hozte-zirkuituaren diseinu txarrak urtzea goiztiar hozten duten puntu hotzak eragiten ditu.
  • Azalera kutsatua edo zakarra:Distira eta distira eskasa eragiten du.

        Irtenbideak:

  • Erabili ate handiago bat edo pixkanakako hedapena sustatzen duen atearen diseinua (haizagailuaren atea, filmaren atea).
  • Trantsizio leunak barrunbean (erradioa izkin zorrotz guztiak).
  • Hozte-uniformitatea optimizatu.
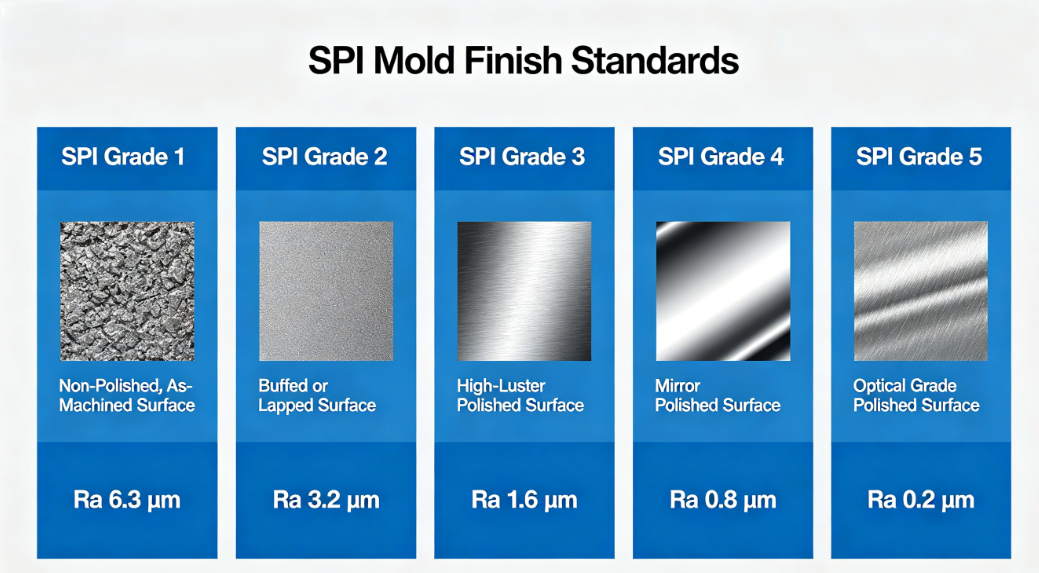
  • Leundu barrunbearen gainazala behar den akaberaraino (ispilu leuntzea zati distiratsuetarako).

8. Ejector Pin Markak / Push Marks

        Nolakoa den:Altxatutako edo hondoratutako markak kanporatzeko pinek piezarekin harremanetan jartzen direnean.

        Moldearekin lotutako arrazoiak:

  • Zirriborro nahikoa ez:Ejekzio-indar handia pin puntetan kontzentratzen da.
  • Irteera-pin gutxiegi edo gaizki jarrita:Isurketa irregularra.
  • Pinaren diametroa txikiegia:Estres kontzentrazio handia.
  • Ejector pinaren itzulera arazoak:Pinak ez dira guztiz erretiratuta hurrengo zikloa baino lehen.

         Irtenbideak:

  • Handitu zirriborroaren angelua.
  • Gehitu kanporatzeko pin gehiago edo erabili diametro handiagoak.
  • Jarri pinak saihetsetan, buruetan edo kosmetikorik gabeko gainazaletan.
  • Ziurtatu kanporatzaileen itzulera-sistema egokia (malgukiak edo itzulera positiboak).

Kasu praktikoa: akatsetik konponbidera

        32 barrunbeko boligrafoaren molde bat ekoizten zuen bezero batek klipak eransteko eremuan deformazio eta hondoko marka iraunkorrak jakinarazi zituen. Bi aste makinen parametroen doikuntzak hobekuntzarik gabe egin ondoren, moldearen berrikuspena egin genuen.

        Aurkikuntzak:

  • Hozte kanalak klip lodiaren burutik urrun zeuden.
  • Atea kontrako muturrean zegoen, presio galera eraginez.
  • Ejector-pinak modu irregularrean banatuta zeuden.

       Egindako ekintzak:

  • Ugazabatik gertu dagoen hozte zirkuituan baffle bat gehitu da.
  • Atea nagusiaren eremutik hurbilago kokatu du.
  • Bi kanporatzaile gehigarri gehitu dira.

        Emaitzak:

        Warpage % 80 murriztu da; konketa-markak kenduta. Ekoizpen txatarraren tasa %12tik %2ra jaitsi zen.

Ondorioa

        Injekzio-moldeaketa akatsen eta moldearen arteko erlazioa zuzena da eta maiz nagusi. Prozesuaren parametroek batzuetan moldeen arazo txikiak konpentsatu ditzaketen arren, oinarrizko irtenbidea moldeen diseinu ona da: ate egokia, hozte orekatua, aireztapen egokia, kanporatze sendoa eta zirriborro angelu zuzenak.

        Molde-egile gisa, gure ardura makinari egokitzen zaion molde bat emateaz haratago zabaltzen da. Barkatzaileak, sendoak eta material zehatzerako eta piezen geometriarako optimizatuak diren moldeak diseinatu behar ditugu. Injekzio-moldetzaileentzat, moldeekin lotutako kausa hauek ulertzeak arazoen konponketa eraginkorragoa eta molde hornitzaileekin komunikazio hobea ahalbidetzen du.

        Akats iraunkorren bat aurkitzen duzunean, makinaren kontrolak ukitu aurretik, galdetu: Moldea izan al daiteke kausa?


Lotutako Albisteak
Utzi mezu bat
X
Cookieak erabiltzen ditugu nabigazio esperientzia hobea eskaintzeko, guneko trafikoa aztertzeko eta edukia pertsonalizatzeko. Gune hau erabiltzean, gure cookieen erabilera onartzen duzu. Pribatutasun politika
BaztertuOnartu